- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

عملية تصنيع الأكياس الجافة: من قطع المواد إلى اللحام بالترددات اللاسلكية
تقوم شركة Sealock بتصنيع الأكياس الجافة لمشتري المعدات الأصلية ومشتري الجملة باستخدام لحام بتردد راديوي يبلغ 27.12 ميجاهرتز، وهذه العملية تستحق الفهم لأنها تفسر سبب اختلاف أداء حقيبتين مصنوعتين من قماش متطابق تمامًا. لا يتم شراء العزل المائي للأكياس الجافة باستخدام المادة، بل يتم إنشاؤه على خط الإنتاج، في لحظة لحام اللحامات. هذا يمشي على تسلسل التصنيع الكامل، مع التفاصيل الفنية التي تقرر ما إذا كان التماس سيصمد أم لا.
1. المرحلة الأولى: تنظيم المواد وقطعها
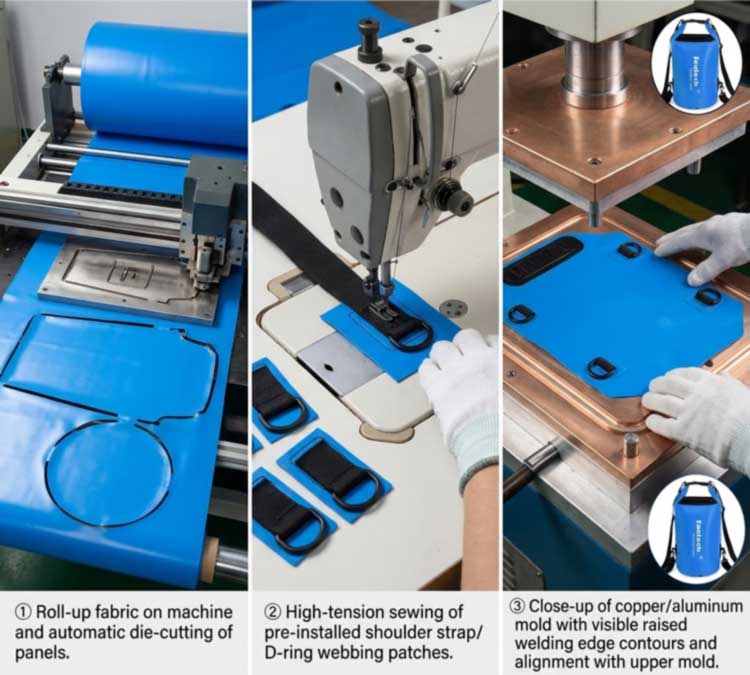
يبدأ الإنتاج بلفات من القماش المطلي —القماش المشمع PVCأونايلون مغلف بمادة TPU- نظمت وفحصت قبل أن يتم قطع أي شيء. إن الفحص الوارد مهم هنا لأن عدم تناسق الطلاء، والرطوبة في المادة، والاختلاف بين مجموعات الصبغة كلها تؤثر على ما يحدث لاحقًا في محطة اللحام.
يتم بعد ذلك ختم الألواح من اللفة بواسطة مكبس قطع آلي وفقًا لأبعاد التصميم الدقيقة. دقة القطع هي ما يحافظ على تجانس الحجم: اللوحة المقطوعة ببضعة ملليمترات عن المواصفات لن يتم وضعها بشكل صحيح تحت قالب اللحام، وينجرف خط اللحام معها. وهذا أيضًا هو المكان الذي يتم فيه تعيين كفاءة المواد، نظرًا لأن تداخل اللوحة يحدد مقدار كل لفة التي تصبح منتجًا بدلاً من قطعها.
2. المرحلة الثانية: التجميع المسبق للأجزاء الحاملة
قبل إغلاق أي شيء، تقوم الخياطة الصناعية عالية التوتر بتوصيل العناصر الحاملة - أحزمة الكتف، ورقع حزام على شكل حرف D، وجيوب خارجية، وألواح تقوية - على الألواح المسطحة.
التسلسل هنا متعمد وهو أحد التفاصيل التي تفصل بين الحقيبة المصممة بشكل صحيح والحقيبة الرخيصة: تحدث الخياطةقبليتم تشكيل الختم المقاوم للماء، لذلك لا تخترق أي إبرة الغشاء المقاوم للماء النهائي. أي شيء يجب ربطه بالجسم المغلق بعد ذلك - حلقات على شكل حرف D، ومثبتات MOLLE، والصمامات - يتم لحامه على رقع تقوية بدلاً من خياطته عبر الجلد.
3. المرحلة الثالثة: إعداد القالب
تتطلب هندسة كل حقيبة أدواتها الخاصة. تتم ترجمة نمط اللحام إلى قالب مخصص - عادة ما يكون مصنوعًا من النحاس أو الألومنيوم - مع حواف مرتفعة تحدد الشكل الدقيق للدرز الملحوم. يتم وضع القالب على الصفيحة ومحاذاة اللوحة.
تصميم القالب يفعل أكثر من مجرد تشكيل التماس. يمكن تشكيل جوانب الحافة المرتفعة لإنتاج ختم مسيل للدموع، حيث يتشكل اللحام وحافة القطع في نفس العملية، وتؤثر حالة القالب بشكل مباشر على النتائج: القالب الذي فقد التسطيح أو التقط التلوث يعطي ضغطًا غير متساوٍ وتوزيعًا للطاقة، والذي يظهر كنقطة ضعف في التماس الجيد. إن القدرة على استخدام الأدوات هي أيضًا ما يسمح للمصنع ببناء شكل جديد بدلاً من إعادة ملء القوالب الموجودة فقط - وهو الأساسالقدرات والهياكل المخصصة.
4. المرحلة الرابعة: اللحام بالترددات اللاسلكية – كيف يتم تشكيل خط التماس فعليًا
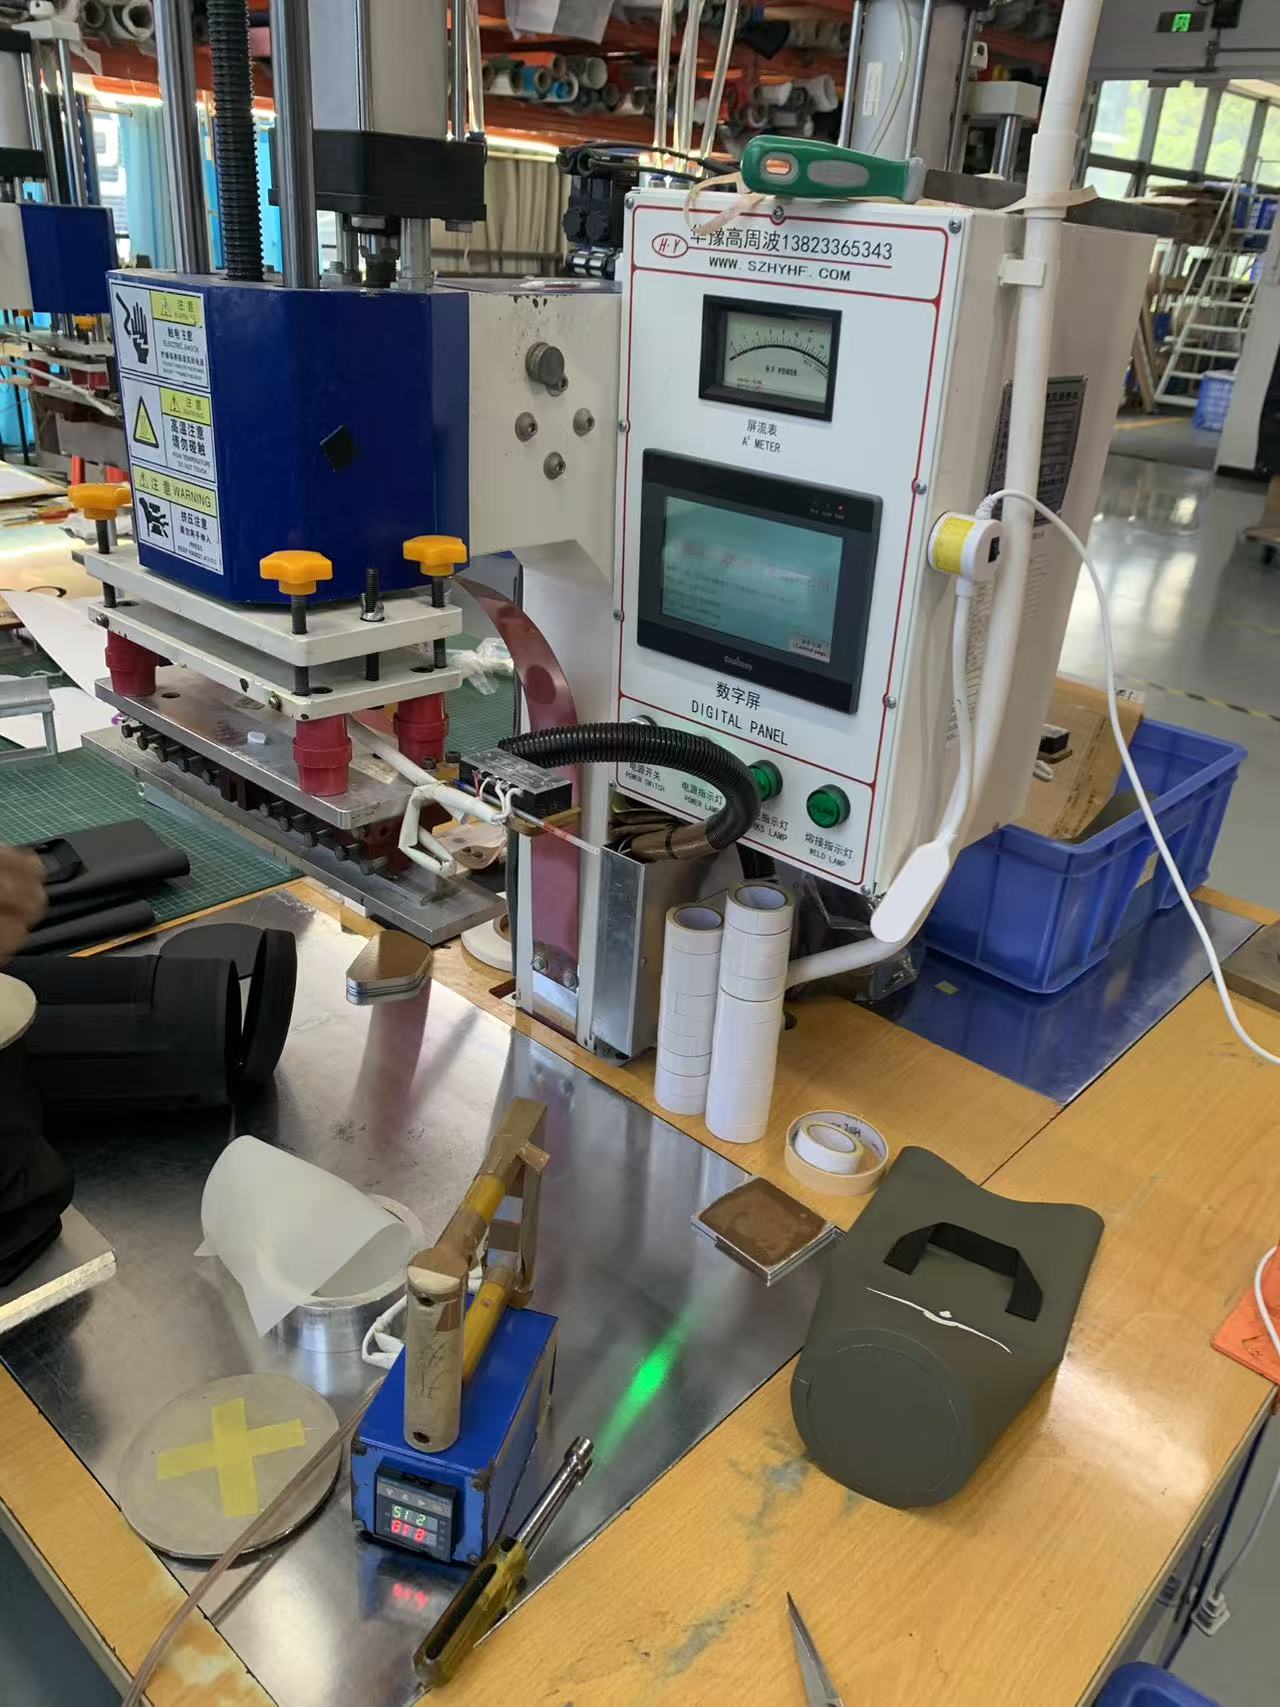
هذا هو جوهر العملية. يعمل اللحام بالترددات الراديوية - والذي يُسمى أيضًا اللحام بالتردد العالي أو اللحام العازل - على ربط اللدائن الحرارية باستخدام مجال كهرومغناطيسي بدلاً من مصدر حرارة خارجي. التسلسل له أربع مراحل:
- تحميل.يتم وضع الألواح بين القالب العلوي واللوح السفلي، مع تحديد القالب لشكل اللحام.
- ضغط.تعمل قوة التثبيت على جعل الطبقات في اتصال وثيق، وبدونها لا يمكن للبوليمر المنصهر أن يندمج في كتلة واحدة.
- تفعيل الترددات اللاسلكية.يطبق المولد طاقة عالية التردد بتردد 27.12 ميجاهرتز عبر الأقطاب الكهربائية. يؤدي المجال المتناوب إلى جعل الجزيئات القطبية في المادة تتأرجح بسرعة، ويولد الاحتكاك الجزيئي الداخلي حرارةداخلالمادة بدلاً من توصيلها من السطح.
- التبريد تحت الضغط.تتوقف الطاقة ولكن يستمر التثبيت بينما يتصلب التماس. يعد تحرير الضغط مبكرًا أحد الأسباب الأكثر شيوعًا لضعف اللحام.
نظرًا لأن الحرارة تنشأ داخل المادة، فإن كلا الطبقتين تصلان إلى درجة حرارة الانصهار في وقت واحد وتترابطان في كتلة واحدة متواصلة بدون مواد لاصقة أو مذيبات أو خيوط. عادة ما يكون لحام التردد اللاسلكي الذي يتم تنفيذه بشكل صحيح بنفس قوة المادة الأصلية - وهذا هو السبب في أن خط التماس ليس نقطة الضعف في كيس جاف مصمم بشكل صحيح.
5. لماذا لحام الترددات اللاسلكية، وما لا يمكن لحامه
يعمل اللحام بالترددات الراديوية (RF) فقط على اللدائن الحرارية القطبية، وهي المواد التي تستجيب جزيئاتها للمجال الكهرومغناطيسي. يتضمن ذلك PVC، وPU، وTPU، والأقمشة المطلية بمادة TPU، وEVA، ودرجات معينة من PET والنايلون. البولي أوليفينات غير القطبية مثل البولي إيثيلين والبولي بروبيلين تمتص طاقة التردد اللاسلكي بشكل سيئ ولا يمكن لحامها بالتردد الراديوي بدون طبقات تفاعلية للتردد الراديوي أو طبقات ربط؛ إنهم بحاجة إلى طرق الهواء الساخن أو الإسفين الساخن أو الدافع بدلاً من ذلك.
يعد الاعتماد على المواد مشكلة تتعلق بالمواصفات، وليس نقطة تافهة: إنه أحد الأسباب التي تجعل PVC وTPU يهيمنان على فئة الأكياس الجافة. بالنسبة لهذه المواد، ينتج التردد اللاسلكي وصلة أقوى من الهواء الساخن، أو الإسفين الساخن، أو اللحام النبضي، ولهذا السبب فهو المعيار للمنتجات محكمة الغلق والسوائل عبر الصناعات - من أغطية الشاحنات والمواد المطاطية إلى أكياس السوائل الطبية، حيث لا يكون الختم المحكم اختياريًا.
6. المعلمات التي تحدد جودة اللحام
اللحام هو نتاج أربعة إعدادات، يتم التحقق من صحتها لكل مادة وسمك بدلاً من ضبطها مرة واحدة ونسيانها:
| المعلمة | ما تسيطر عليه | وضع الفشل إذا كان خطأ |
|---|---|---|
| قوة الترددات اللاسلكية | معدل التدفئة الداخلية عبر منطقة الختم | منخفض جدًا: اندماج غير كامل. عالي جدًا: احتراق، ترقق |
| وقت السكن | كم من الوقت يتم تطبيق الطاقة | باختصار: اللحام البارد. الطويل : الانحطاط المادي |
| ضغط | حميمية الاتصال بين الطبقات | المنخفض: الفراغات والقنوات. المفرط: الضغط على التماس رقيقة وهشة |
| وقت التبريد | التصلب تحت المشبك | تم إصداره مبكرًا: يتم تفكيك الدرزة قبل أن يتم ضبطها |
كنقطة مرجعية للقياس، فإن إغلاق طبقة PVC الرقيقة مع بضع ثوانٍ من اللحام ووقت التبريد يعتمد على بضع مئات من الواط فوق منطقة الختم - تحتاج القماش المشمع الأثقل والشرائح متعددة الطبقات إلى أكثر بكثير. تغير العديد من متغيرات المواد هذه الإعدادات: مستوى الملدنات في PVC، ومحتوى الرطوبة، والأصباغ والمواد المالئة، ونسج القماش، وسمك الفيلم، كلها تغير كيفية امتصاص المادة للطاقة. وهذا هو السبب في أن تغيير اللون أو دفعة قماش جديدة لا تكون محايدة تلقائيًا للعملية، ولهذا السبب تتم إعادة تأهيل اللحامات بدلاً من افتراضها.
7. المرحلة الخامسة: التبريد والتشذيب والتجميع النهائي
تنتقل الألواح الملحومة إلى منطقة تبريد مخصصة بحيث يتم تثبيت الرابطة دون تشويه، ثم يتم تشذيب الكيس بشكل فلاشي وتحويله. يتناسب التجميع النهائي مع المكونات التي تكمل المنتج: الإغلاقات والأبازيم القابلة للطي، والسحابات حيثما تم تحديدها، والأشرطة، والمقابض، وصمامات التطهير، وألواح النوافذ الشفافة - والتي يتم لحامها في الجسم كجزء من نفس الجلد المستمر. يتم تثبيت الأجهزة التي تحمل الحمل على رقع تقوية ملحومة، مما يحافظ على الغشاء المقاوم للماء غير مثقوب.
8. المرحلة السادسة: الاختبار قبل الشحن
يتم التحقق من التماس الملحوم بدلاً من افتراضه. عند بداية التشغيل، يتم سحب اختبارات التقشير على عينة اللحامات للتأكد من أن مجموعة المعلمات تنتج اندماجًا كاملاً - ويكون وضع الفشل نفسه تشخيصيًا، نظرًا لأن خط التماس الذي يتقشر بشكل نظيف في الواجهة يشير إلى عدم كفاية الترابط، في حين أن خط التماس الذي يمزق المادة الأساسية يظهر أن اللحام أقوى من القماش المحيط به.
تخضع الأكياس النهائية بعد ذلك لاختبار الغمر الكامل في الماء وفقًا لتصنيف IPX المذكور، إلى جانب مجموعة مختبرية تغطي اختبار الحمل لأكثر من 1500 دورة على المقابض والمثبتات، و3000 دورة بسحاب محكم الغلق على النماذج المزودة بسحاب، وقوة الشد والترابط، ورذاذ الملح، ومقاومة الاحتكاك، وثبات اللون، واختلاف اللون. تجري كل دفعة تحكمًا على ثلاث مراحل - IQC على الأقمشة والأجهزة الواردة، وIPQC على اللحامات والعمليات في الخط، وOQC مع أخذ عينات AQL، واختبار غمر الدفعة، ومقارنة العينات الذهبية الموقعة - مع توفر فحص SGS أو QIMA، بموجبمعايير الجودة المطبقة في كل عملية إنتاج.
9. لماذا يدق الملحومة مخيط ومسجل
يقوم الدرز المخيط بدفع الإبرة عبر الطبقة المقاومة للماء آلاف المرات، ثم يعتمد على الشريط اللاصق لتغطية الثقوب. يتم رفع الشريط مع الثني والعمر والحرارة والتآكل، وبمجرد القيام بذلك، تصبح كل فتحة إبرة بمثابة نقطة دخول. لا تحتوي الدرزة الملحومة على ثقوب لتغطيتها، حيث يتم دمج الطبقات المطلية في مادة واحدة. بالنسبة لأي حقيبة يجب أن تتحمل الغمر بدلاً من المطر الخفيف، هذا هو الفرق الحاسم، وهذا هو السبب في أن البناء الملحوم هو خط الأساس للمنتجات الأصلية المقاومة للماء بغض النظر عن مدى جودة نسيج الوجه.
10. المنتجات المبنية على هذه العملية
النماذج المنتجة بنفس عملية اللحام، مرتبة حسب النوع بدلاً من الأولوية:
| صورة | نموذج | سعة | مادة | تصنيف | صفحة المنتج |
|---|---|---|---|---|---|
|
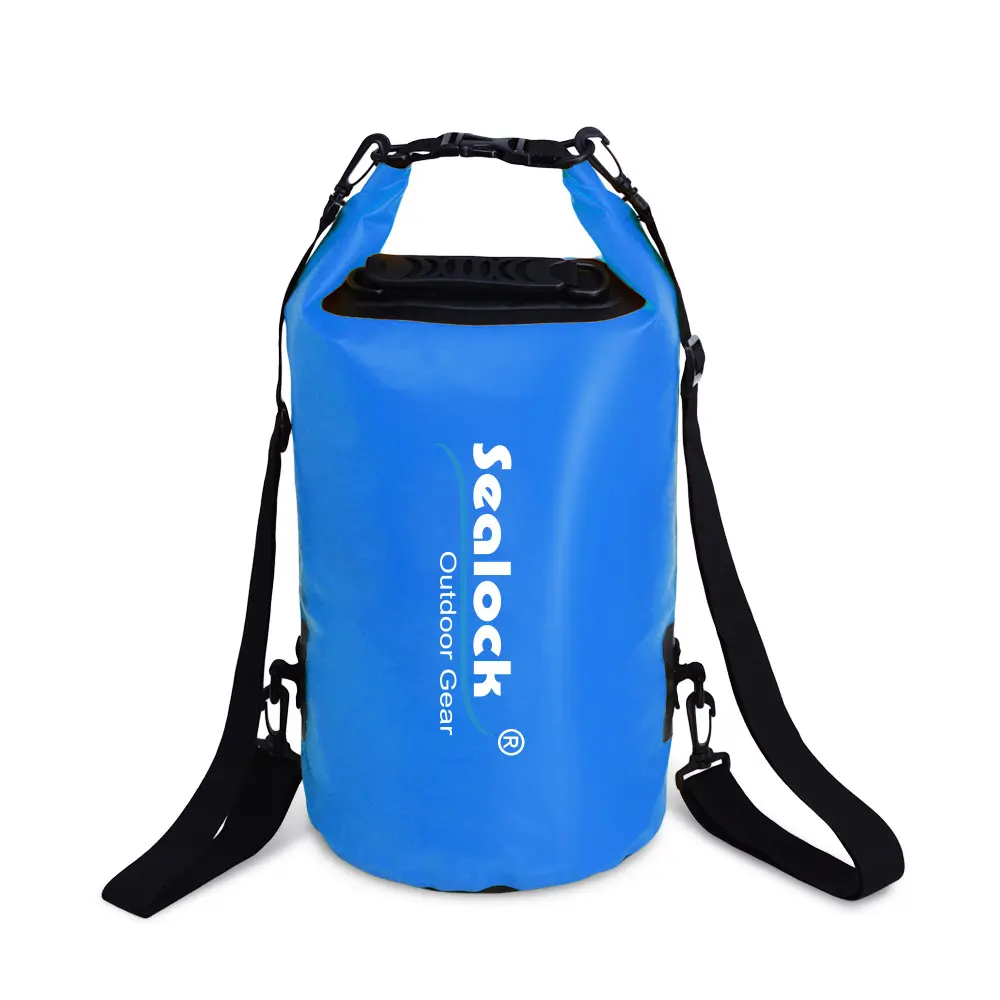
SL-D002 حقيبة جافة | 5-63 لتر | 0.5 ملم 500D بي في سي | IPX7 | منظر |

|
SL-E102 حقيبة الظهر الجافة | 15 / 20 لتر | 500D PVC، ختم مزدوج | IPX7 | منظر |
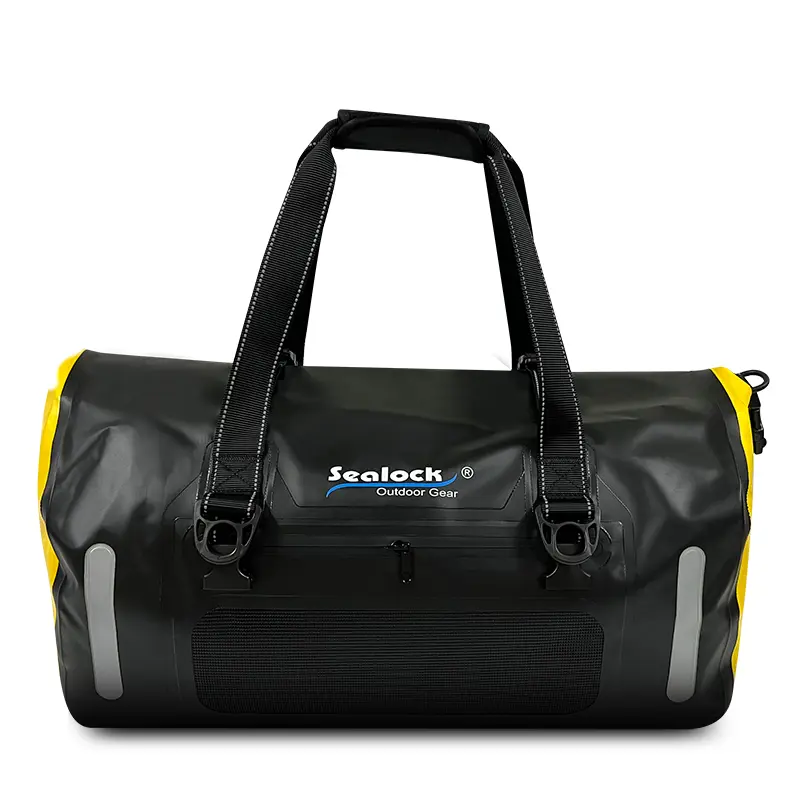
|
القماش الخشن SL-K099 | 40 / 60 لتر | 840D تي بي يو | IPX7 | منظر |
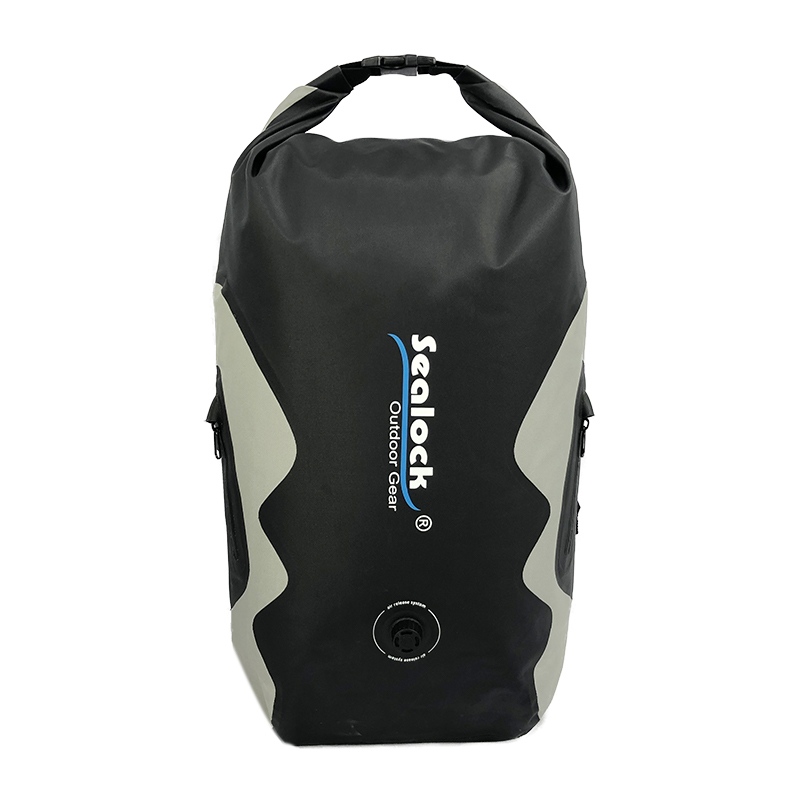
|
حقيبة ظهر جافة SL-E070 | 25 لتر | 420D تي بي يو | IPX8 | منظر |
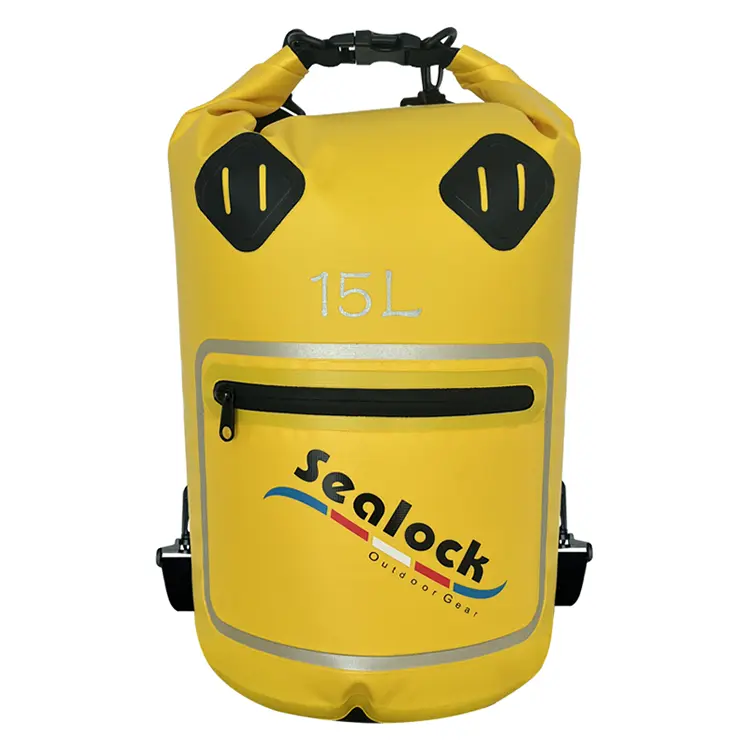
|
حقيبة تجفيف النوافذ SL-D693 | 15 / 20 لتر | 500D PVC + فيلم PVC | IPX7 | منظر |
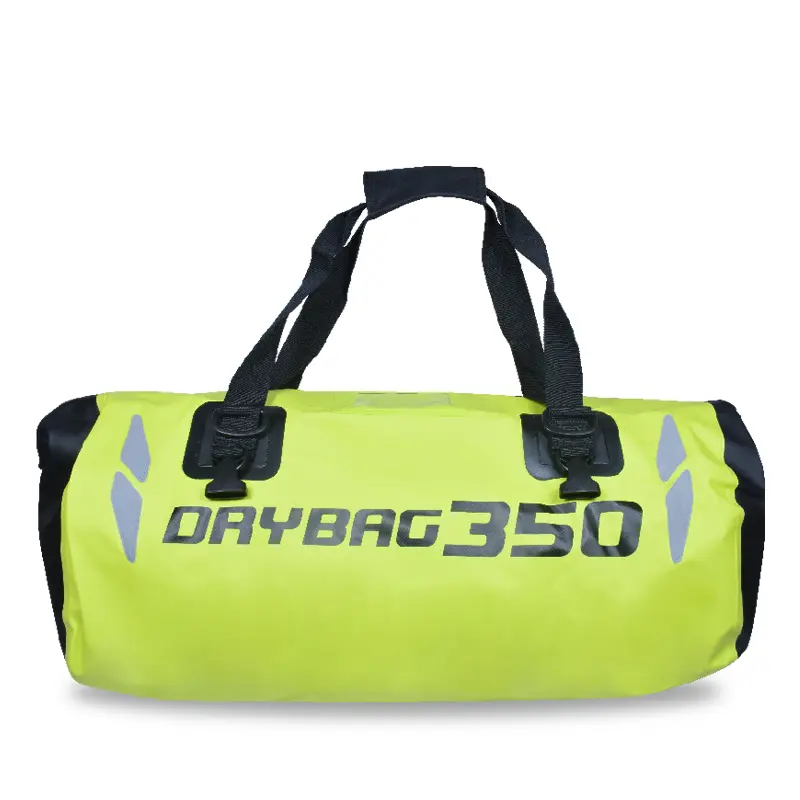
|
حقيبة دراجة نارية SL-C619 | 35 / 50 لتر | 500 د بي في سي | IPX6 | منظر |
النطاقات الكاملة تجلس تحتهاأكياس جافة, حقائب الظهر الجافة، والقماش الخشن. يتم دعم التطوير الشامل من رسم تخطيطي أو عينة أو مواصفات مستهدفة - الأشكال الهندسية الجديدة تعني أدوات جديدة، والتي تعد جزءًا من مسار التطوير القياسي وليس عائقًا. موك 300 قطعة، عينات في 7-15 يومًا، بكميات كبيرة في 30-45 يومًا، من دونغقوان، الصين أو مدينة هوشي منه، فيتنام.
11. الأسئلة الشائعة
س: لماذا لا يمكن لحام كيس البولي إيثيلين أو البولي بروبيلين الخاص بي بالترددات اللاسلكية؟
ج: نظرًا لأن هذه البوليمرات غير قطبية، فإن جزيئاتها بالكاد تستجيب للمجال الكهرومغناطيسي، لذلك لا يتم توليد أي حرارة داخلية تقريبًا. إنهم بحاجة إلى طلاءات متفاعلة مع الترددات اللاسلكية أو طبقات ربط، أو طريقة مختلفة مثل اللحام بالهواء الساخن أو اللحام النبضي. وهذا هو السبب الأساسي وراء سيطرة PVC وTPU على الأكياس الملحومة المقاومة للماء.
س: ما مدى قوة التماس الملحوم مقارنة بالنسيج نفسه؟
ج: تكون الدرزة ملحومة بشكل صحيح بنفس قوة المادة الأصلية أو أقوى. في اختبار التقشير، يتمزق اللحام الجيد عبر النسيج الأساسي بدلاً من الانفصال عند الواجهة - إذا تقشر التماس بشكل نظيف، فإن المعلمات كانت خاطئة.
س: لقد غيرنا اللون وبدأت اللحامات بالفشل - لماذا يحدث ذلك؟
ج: تغير الأصباغ والمواد المالئة كيفية امتصاص المادة لطاقة التردد اللاسلكي، كما هو الحال مع مستوى الملدنات ومحتوى الرطوبة والسمك. يمكن أن تتطلب مجموعة الألوان أو القماش الجديدة إعدادًا مختلفًا للطاقة أو السكون أو الضغط. يجب إعادة تأهيل اللحامات باختبارات التقشير في بداية التشغيل، وليس ترحيلها على افتراض أن "نفس المادة" تعني "نفس الإعدادات".
س: هل التماس المسجل مقبول على الإطلاق في كيس مقاوم للماء؟
ج: للحماية من المطر الخفيف يمكن أن يعمل، ولكن ليس للغمر. يؤدي الخياطة إلى ثقب الطبقة المقاومة للماء آلاف المرات، ويرتفع الشريط الذي يغطي تلك الثقوب مع الانثناء والحرارة والعمر. إذا كانت المواصفات تقول أنها غاطسة، فيجب أن تكون ملحومة.
س: لماذا يضيف شكل الحقيبة المخصصة التكلفة والمهلة الزمنية؟
ج: تحتاج كل هندسة إلى قالب تشكيلي خاص بها، وهي تكلفة أدوات لمرة واحدة وخطوة زمنية قبل بدء أخذ العينات. وهذا هو نفس السبب الذي يجعل الشكل الجديد يحمل حدًا أدنى أعلى من تغيير اللون في النموذج الحالي.
س: هل يمكن لحام مواد مختلفة مع بعضها البعض؟
ج: يمكن أن تكون المواد القطبية المتوافقة — نافذة فيلم PVC شفافة ملحومة في جسم من القماش المشمع PVC مثالًا روتينيًا. إن خلط البوليمرات غير المتشابهة، أو البوليمرات القطبية مع مادة غير قطبية، هو المكان الذي تفشل فيه الروابط، لذلك يتم تأكيد اقتران المواد في مرحلة أخذ العينات.
اطلب شرحًا تفصيليًا للعملية أو عينات
لمشاهدة فيديو لخط اللحام، أو بيانات اختبار اللحام، أو العينات، أو اقتراح OEM/ODM الكامل،تقديم استفسار. يستجيب Sealock لاستفسارات المشتريات خلال 24 ساعة.